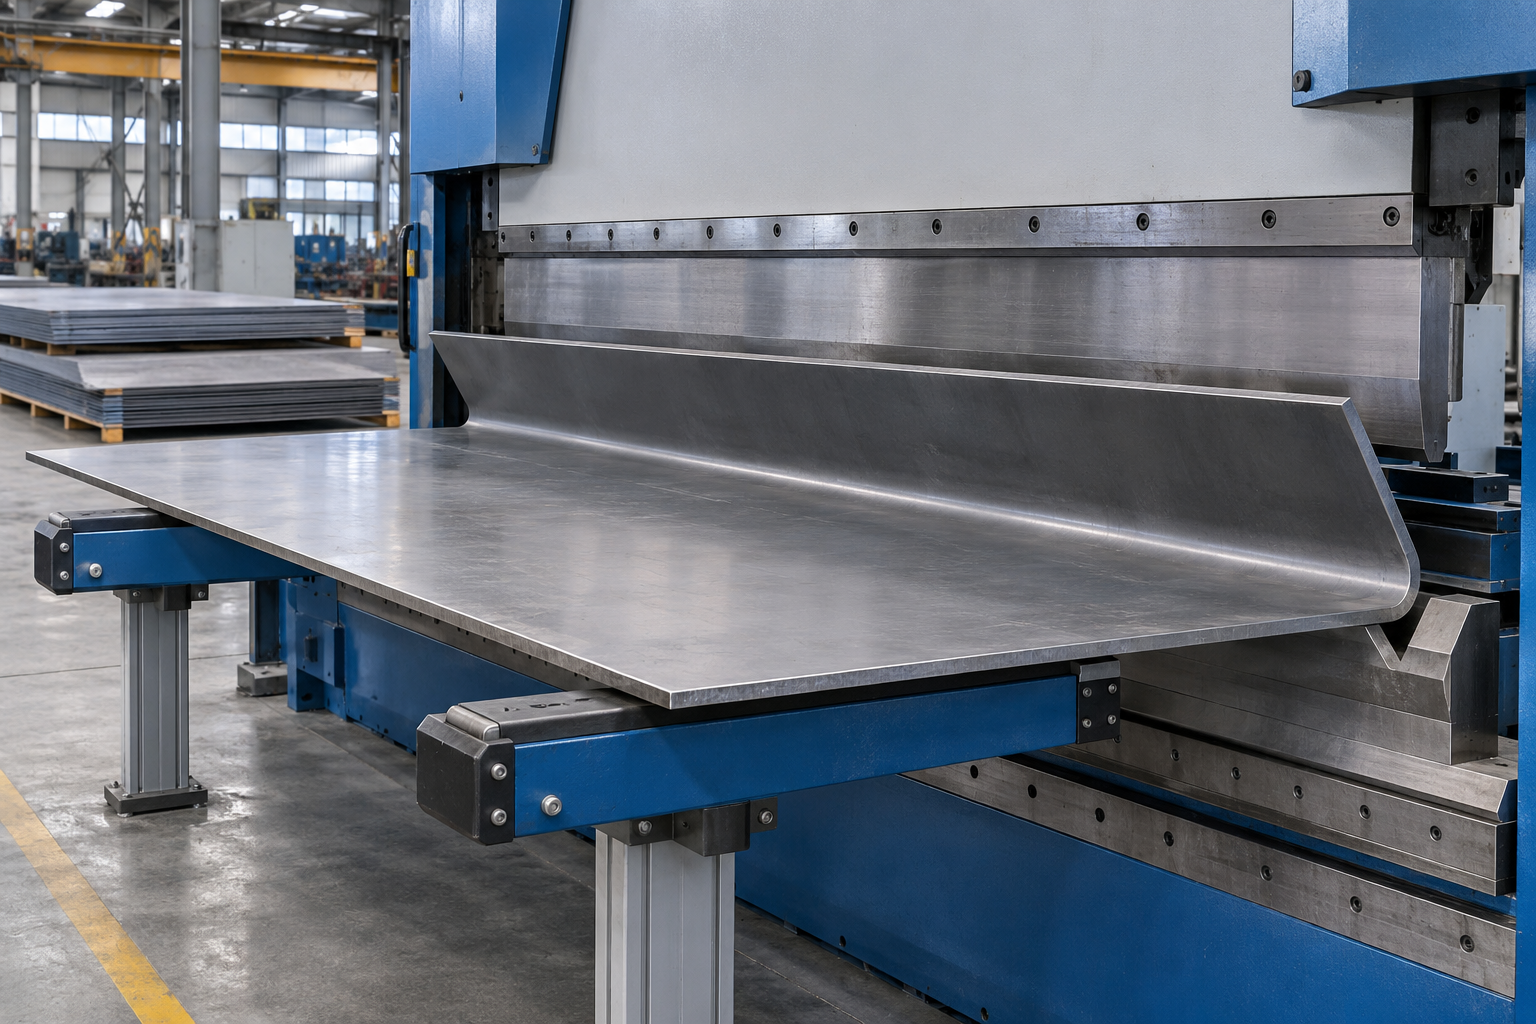
Одинаковый чертёж не означает одинаковых условий гибки для разных металлов. Марка сплава и толщина листа определяют нагрузку на оборудование и поведение заготовки. Изучая возможности гибки металла на странице https://phoenix-group-spb.ru/services/gibka-metalla/, стоит подготовить сведения о материале и требованиях к детали. Замена листа без согласования может изменить результат. Похожие заготовки иногда требуют разного инструмента. Поэтому режим выбирают по характеристикам металла.
Пластичность и пружинение
При гибке наружные слои металла растягиваются, а внутренние сжимаются. Способность выдерживать такую деформацию зависит от сплава и его состояния. Отожжённый и упрочнённый материал одной группы может вести себя по-разному. Недостаточная пластичность повышает риск трещин на наружной стороне сгиба. После снятия нагрузки деталь восстанавливает форму: это явление называют пружинением. Его учитывают при настройке угла, не перенося поправку с одной марки на другую.
Для выбора технологии уточняют:
- марку и состояние поставки металла;
- толщину листа;
- направление прокатки;
- внутренний радиус сгиба;
- требования к углу и поверхности;
Для некоторых материалов направление линии гиба относительно прокатки влияет на допустимый радиус и вероятность растрескивания.
Толщина и выбор инструмента
С увеличением толщины возрастает усилие гибки. При неизменных прочих условиях зависимость может быть нелинейной, поэтому запас пресса проверяют расчётом. Нагрузку оценивают также по длине сгиба и прочности материала. Размер раскрытия матрицы влияет на усилие, формируемый радиус и минимальную длину полки. Слишком короткую полку нельзя считать выполнимой только потому, что её удалось начертить. Возможности пресса и допустимую нагрузку на инструмент проверяют совместно.
Перед изготовлением выполните три шага:
- Согласуйте материал, толщину и допустимость замены заготовки.
- Проверьте радиусы, длину полок и доступность сгибов для выбранной оснастки.
- Уточните расчёт развёртки и порядок проверки первой детали.
При изменении толщины пересматривают развёртку: простое сохранение прежних размеров может нарушить геометрию изделия.
Как проверить результат
Пробный сгиб помогает оценить угол и состояние поверхности. На наружной стороне проверяют отсутствие трещин, особенно у кромок. Отдельно контролируют размеры между полками и положение отверстий. Следы инструмента оценивают по согласованным требованиям к детали. Для серии фиксируют материал и параметры настройки. Это позволяет заметить отклонения при смене партии листа и скорректировать процесс до выпуска остальных изделий.